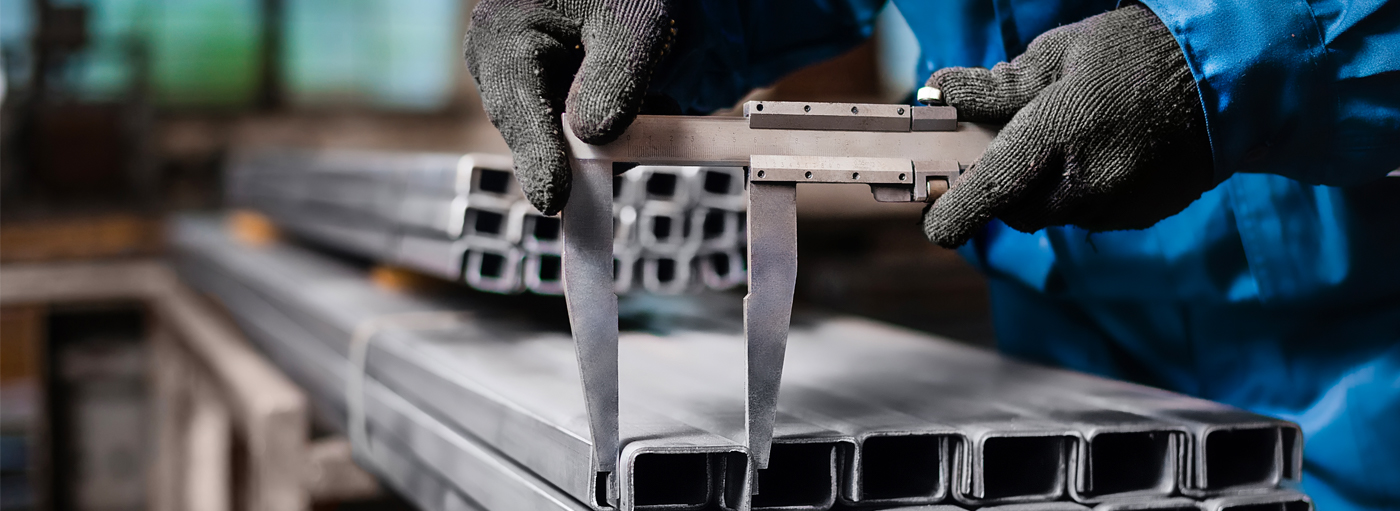
Популярность металлоконструкций в промышленном строительстве обусловлена высокой заводской готовностью поступающих на объект конструкций, что сокращает временные и материальные затраты на строительство зданий и сооружений. Архитектура и конструктивные решения возводимых зданий разнообразны, тем не менее, монтаж металлоконструкций в Москве, Московской области и любом другом регионе России имеет общие принципы.
Завод компании БИТЭКС специализируется на производстве металлоконструкций для несущих каркасов промышленных зданий и осуществляет поставки готовой продукции по Москве, Московской области и Центральному региону. На завод металлоконструкций поступают как проекты, разработанные проектным отделом БИТЭКС, так и осуществляется производство металлоконструкций по чертежам заказчика.
ЦЕНЫ НА ИЗГОТОВЛЕНИЕ МЕТАЛЛОКОНСТРУКЦИЙ ПО ЧЕРТЕЖАМ ЗАКАЗЧИКА
Завод по производству металлоконструкций БИТЭКС при изготовлении металлоконструкций на заказ фиксирует в контракте единую твердую цену за тонну конструкций здания.
С помощью калькулятора стоимости можно получить предварительные данные по ценам на производство металлоконструкций.
Для расчета стоимости производства необходимо указать данные:
- Объем металлоконструкций в тоннах;
- Высоту здания (выбрать соответствующий диапазон);
- Тип каркаса (полностью металлический или смешанный с железобетонными колоннами).
Чтобы узнать цену изготовления металлоконструкций за тонну, укажите объем металлоконструкций равный 1 тонне. Просим обратить внимание, что калькулятор рассчитывает стоимость работ для зданий с шагом колонн 12х24.
Рассчитать стоимостьМонтаж металлоконструкций
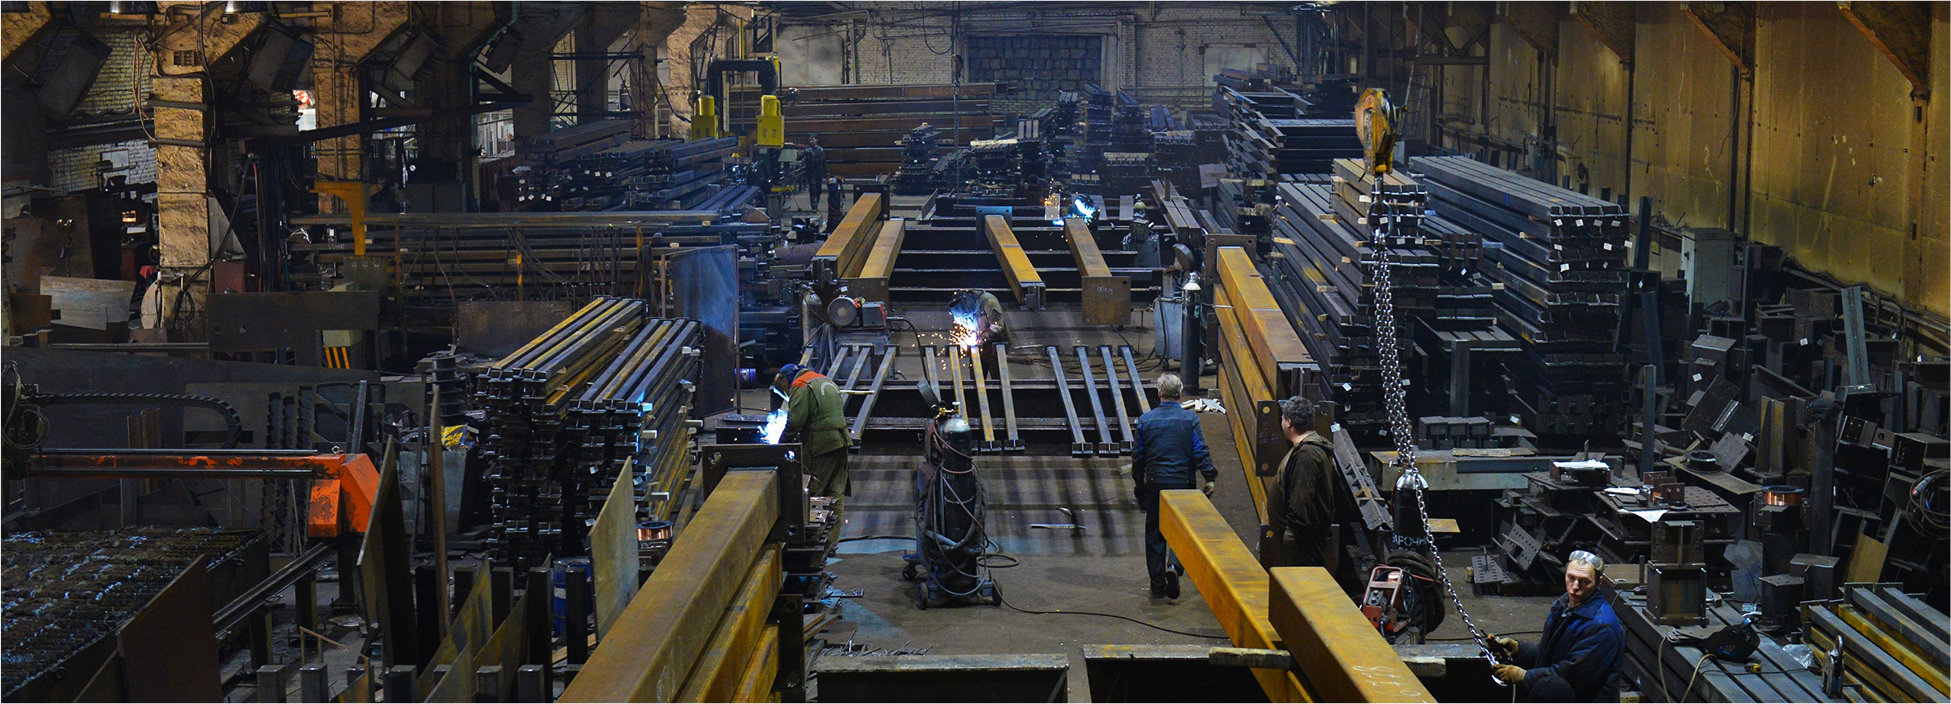
Планирование производства металлоконструкций занимает центральное место в организации работы предприятия.
Необходимо осуществлять поставки готовых металлических изделий на строительные площадки в точном соответствии с графиком монтажа. Практически любая строительная площадка ограничена и не располагает возможностями для резервного складирования, поэтому зачастую приходится организовывать поставки под монтаж "с колес". После заключения договора на производство металлоконструкций, одновременно с разработкой проекта КМД (конструкции металлические, деталировка), начинается планирование работ. На этом этапе согласовываются процессы производства и монтажа металлоконструкций на строительном объекте.
Процессы производства и монтажа металлоконструкций на строительном объекте:
- Анализ документов и исходных данных для строительства, правоустанавливающих документов на земельные участки, правил землепользования и застройки муниципального района;
- Подготовка исходных данных и расчет ресурсов для получения технических условий (ТУ);
- Получение ГПЗУ;
Все металлоконструкции, выходящие с завода, снабжаются сертификатом качества. Подписывают сертификат директор завода по качеству продукции,начальник ОТК.
В сертификате указываются:
- Производитель изделия;
- Дата производства (начало и окончание изготовления);
- Технические условия, по которым осуществлялось производство металлоконструкции;
- Наименование организаций, выполнивших рабочие чертежи КМ и чертежи КМД;
- Марки сталей конструкции, примененные сварочные материалы;
- Протоколы испытания сварных соединений.
По каждому изготавливаемому элементу каркаса здания нужно разработать правильную технологию — совокупность операций, выполнение которых в строго определенной последовательности обеспечивает заданную точность и качество при оптимальных временных и материальных затратах. Требования к качеству металлоконструкций: производству, изготовлению, монтажу содержатся в СП 16.13330.2011 «Стальные конструкции».
Технологические карты разрабатываются на раскрой, изготовление отдельных деталей металлоконструкций, на сборку отправочных элементов и содержат:
- Перечень выполняемых операций;
- Данные об используемом оборудовании, приспособлениях, инструментах;
- Сведения о чертежах КМД, сопроводительном листе;
- Мероприятия по повышению производительности.
ОПЕРАЦИИ ПО ПРОИЗВОДСТВУ МЕТАЛЛОКОНСТРУКЦИЙ
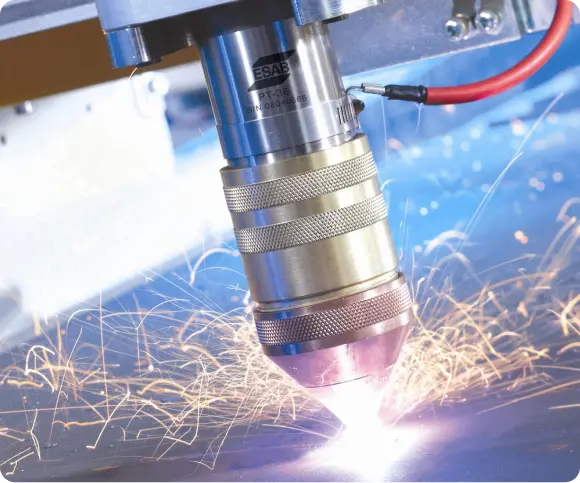
Раскрой металла
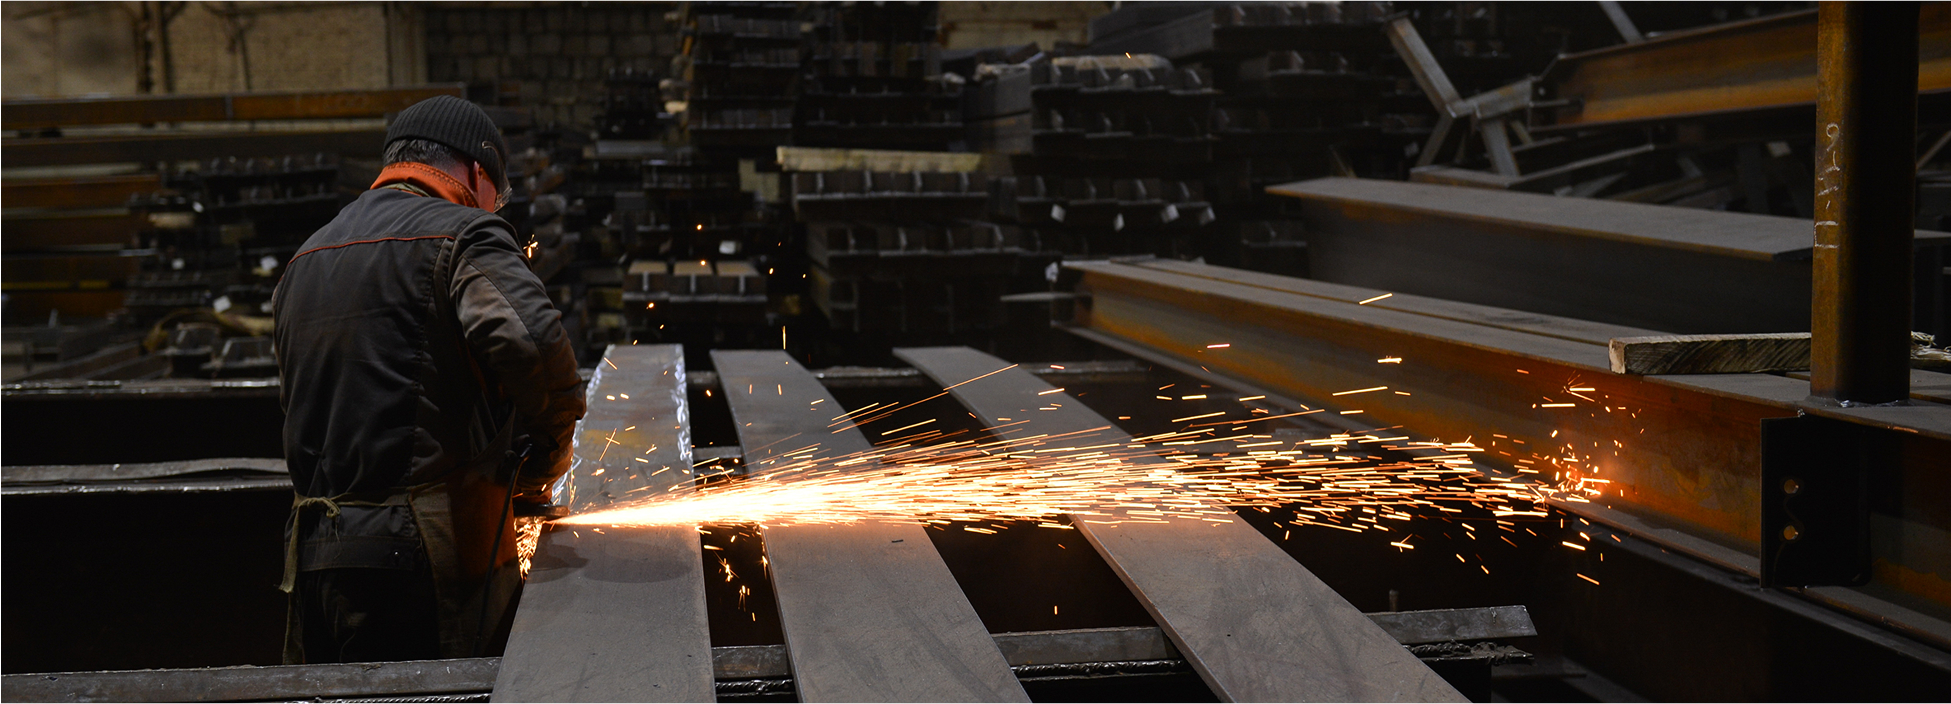
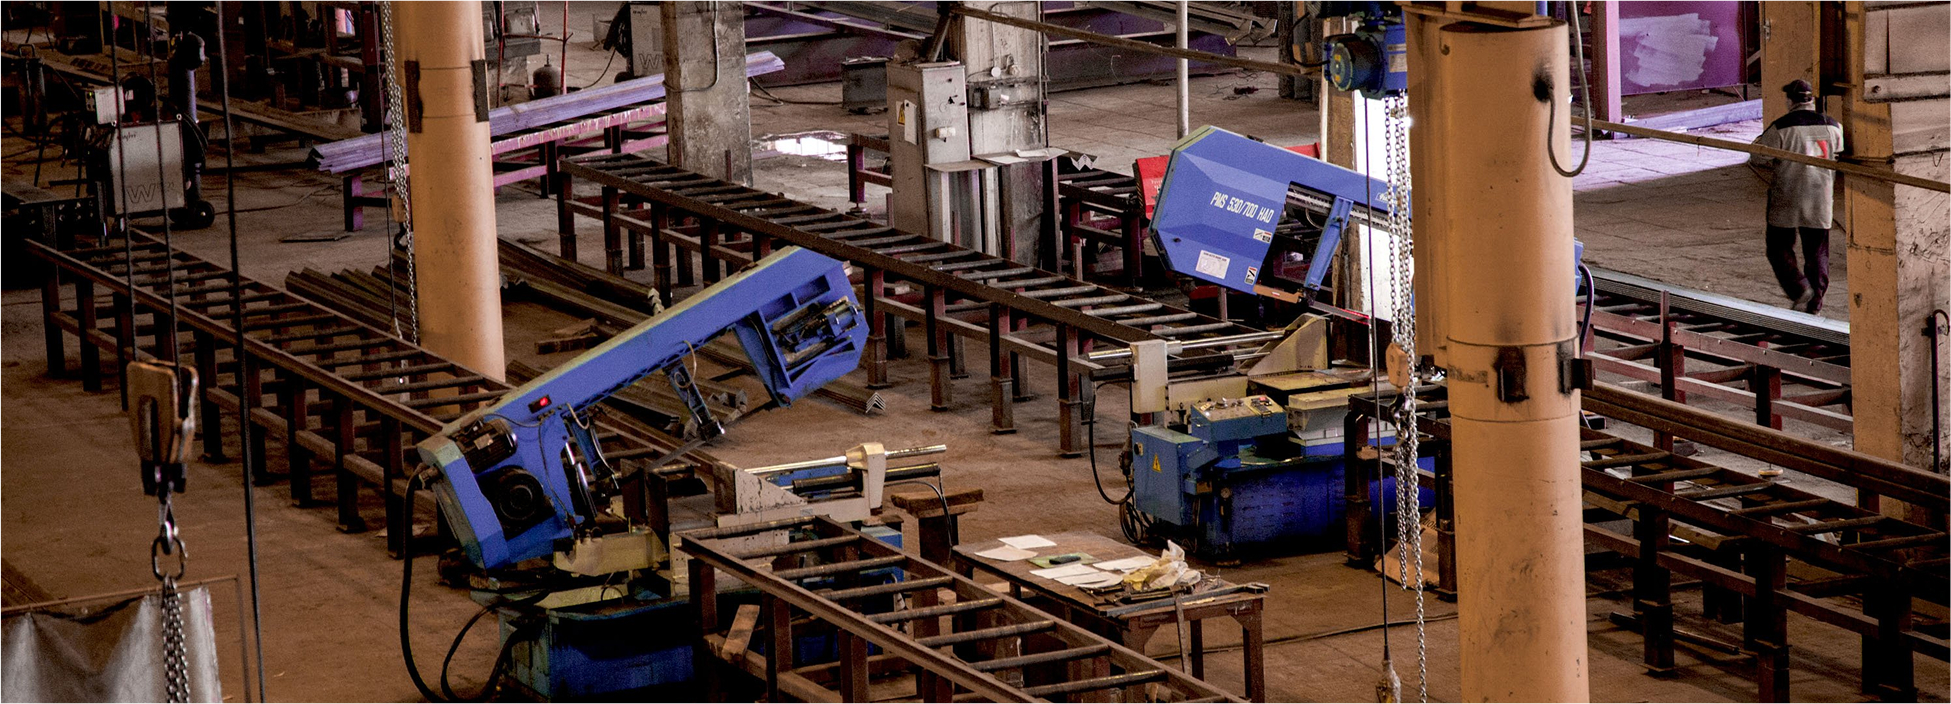
Для стальных профилей и труб применяются полуавтоматические лентопилы. Качество плоскости торца, чистота поверхности при распиле соответствуют фрезерованию и позволяет вести от него разметку отверстий и положения деталей. Для изготовления деталей из листового проката на заводе используется ЧПУ-станки с плазменными и газовыми резаками. Скорость резки плазмой в пять раз выше, чем газом, меньше зона термического влияния, и, следовательно, меньше остаточные температурные деформации.
Маркировка заготовок наносится на ее поверхность после её резки и включает в себя номер детали (изделия), номер чертежа КМД, данные сопроводительного листа.
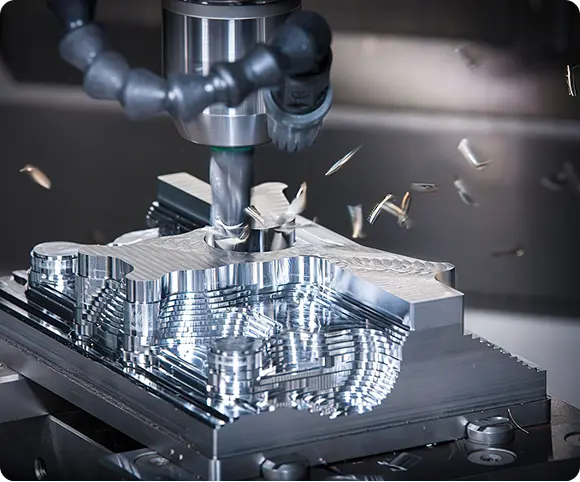
Фрезерование
При термической резке стали на толщине в несколько миллиметров от поверхности реза металл претерпевает структурные изменения, поэтому требуется обработка кромок и торцов заготовок, удаление неровностей и шероховатостей после резки. При фрезеровании создаются ровные опорные поверхности с минимальными отклонениями размеров деталей от проектных значений. Фрезерование производят на торцефрезерных и про¬дольно-фрезерных станках. Фрезеровка производится пакетами. Толщина пакета зависит от типа станка. Для получения ровных поверхностей делается 2-3 прохода фрезы.
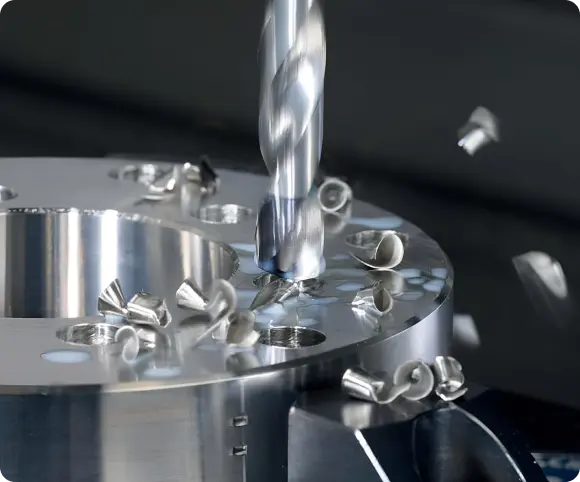
Сверление отверстий
Сверление отверстий осуществляется при диаметрах до 56 мм. Отверстия большего диаметра, как правило, получают газовой резкой и последующим, в необходимых случаях, рассверливанием.
Сверление отверстий осуществляется при диаметрах до 56 мм. Отверстия большего диаметра, как правило, получают газовой резкой и последующим, в необходимых случаях, рассверливанием.
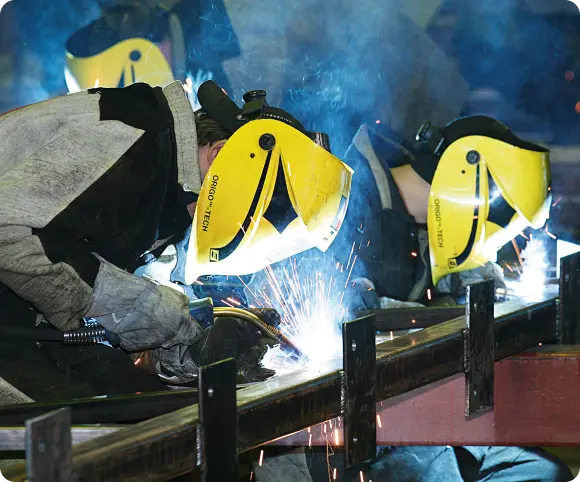
Сварка металлоконструкций
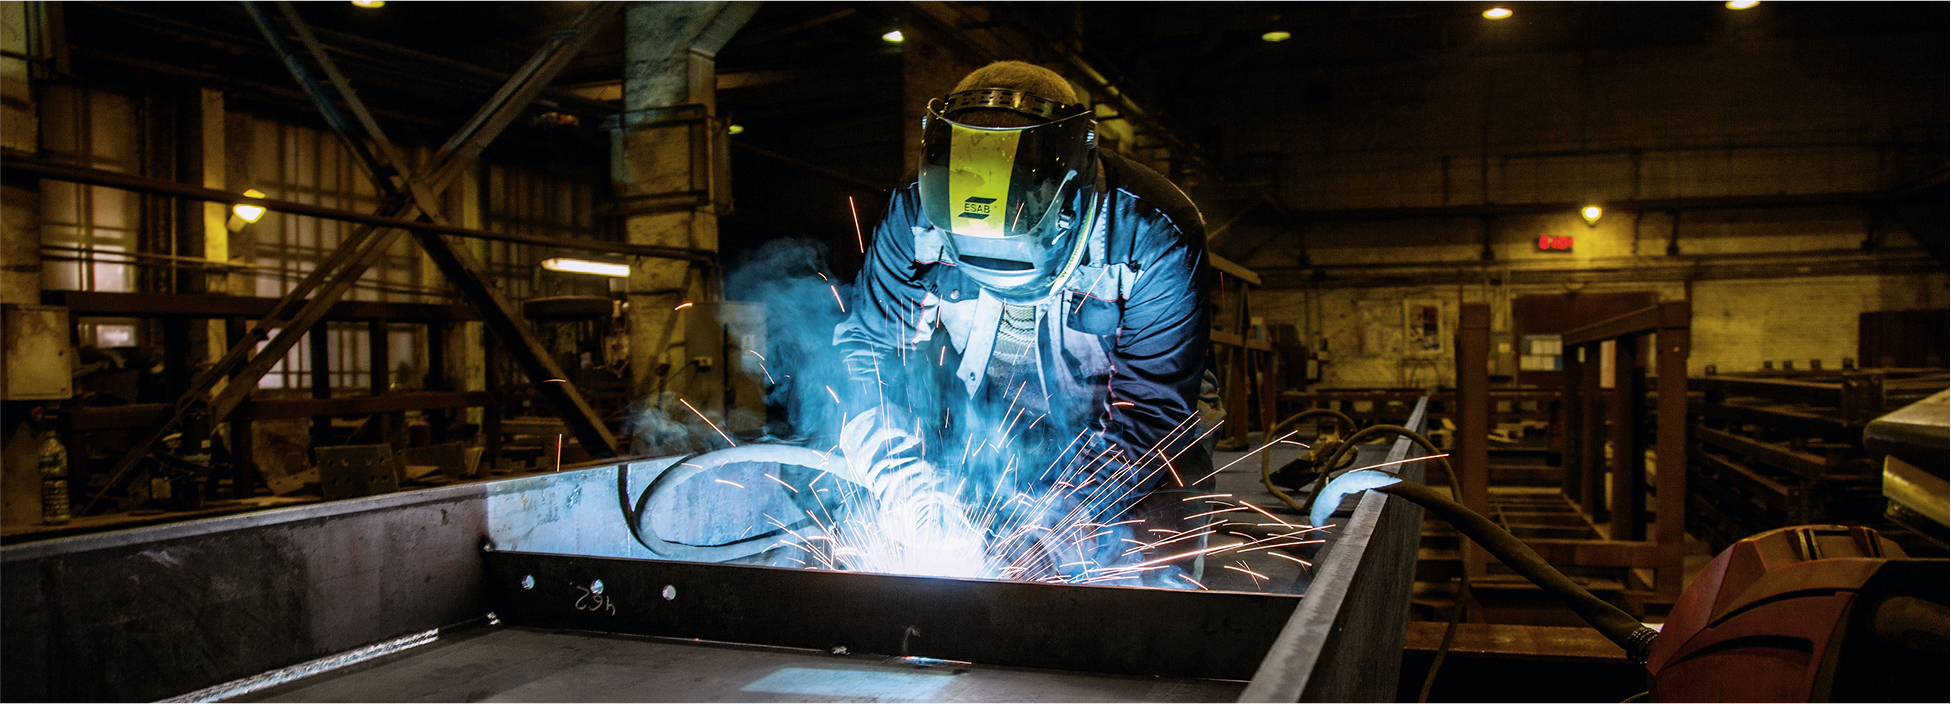
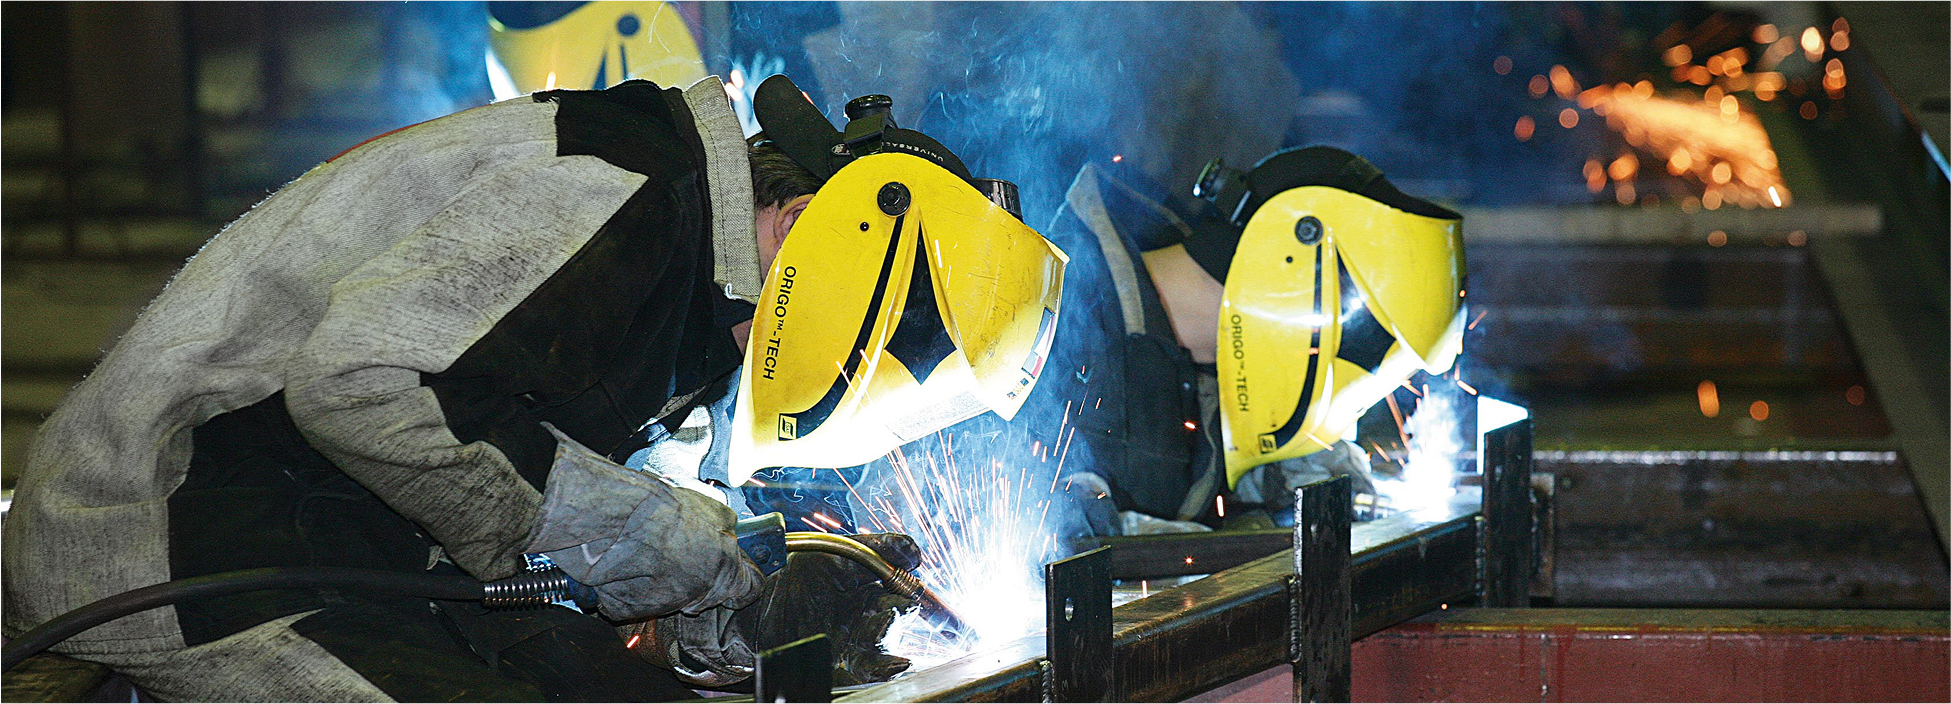
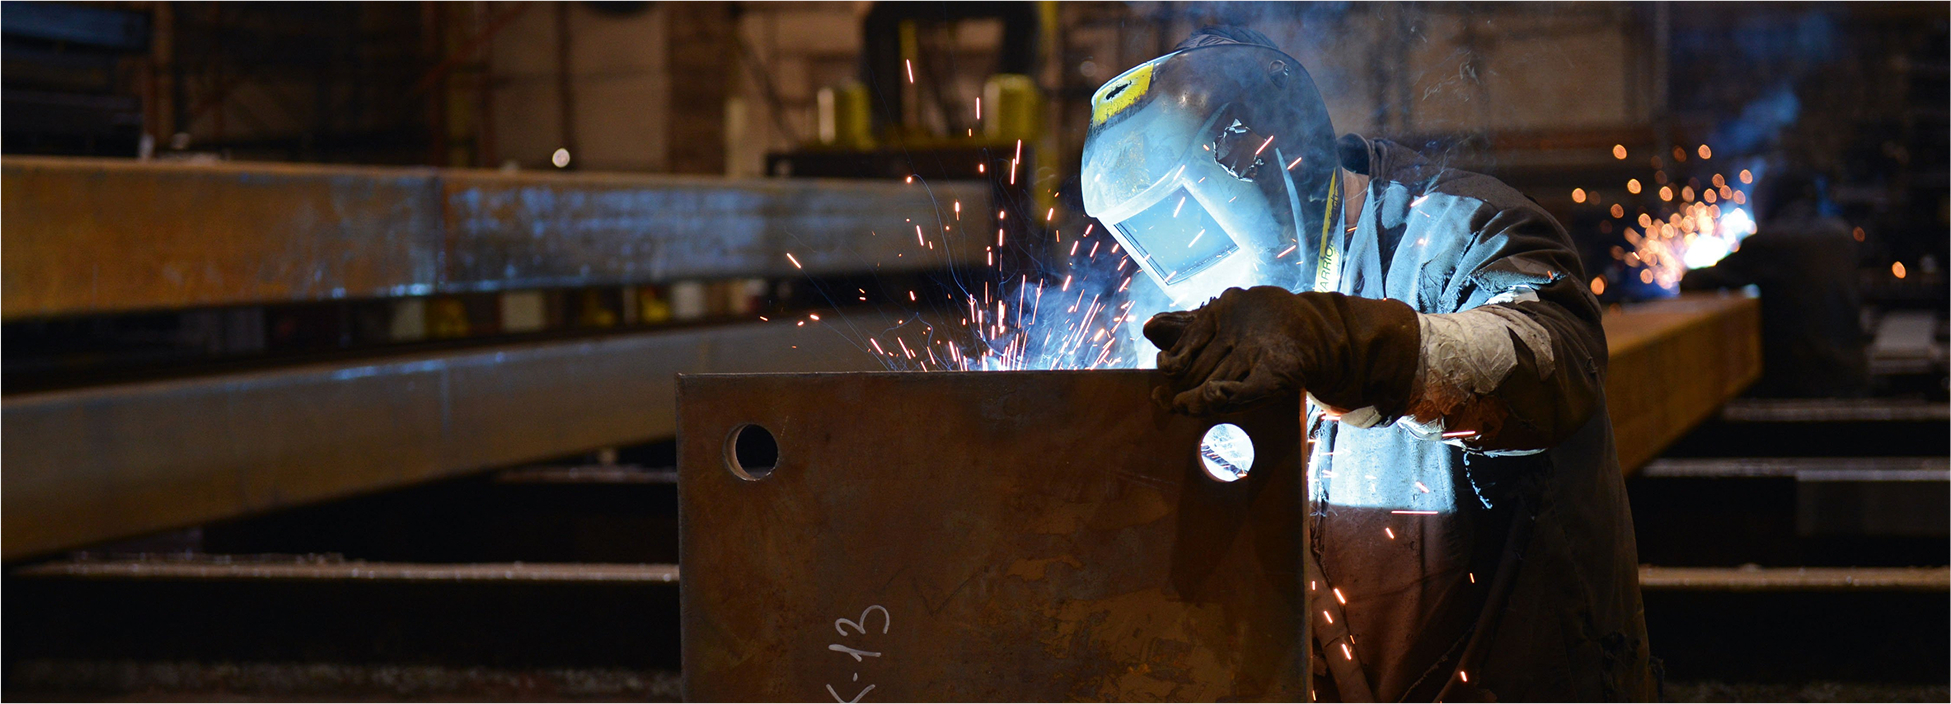
Сварка является одой из самых трудоёмких операций при изготовлении металлоконструкций, около половины ее объема выполняется на сборочном участке. Степень автоматизации сварки здесь наибольшая. Полуавтоматическая сварка в среде углекислого газа применяется для сварки прерывистых, коротких, труднодоступных швов, стыков двутавров, швеллеров, уголков, гнутых профилей.
Для листов толщиной до 50 мм без разделки кромок угловыми и стыковыми швами наиболее производительным способом является сварка с применением порошкового присадочного материала (ППМ). Метод позволяет увеличить удельное тепловложение в металл в 1,6 – 1,8 раза и форсировать режим сварки, что повышает качество шва, снижает сварочные напряжения и деформации. Применяя ППМ с различным содержанием легирующих элементов, можно в широких пределах изменять химический состав металла шва. Сварку сталей повышенной и высокой прочности, например, 16Г2АФ, выполняют с ППМ.
Зачистка швов производится фрезерными тракторами, армированными абразивными кругами толщиной 3 – 6 мм, с последующей зачисткой стальной щёткой. Контроль качества сварных швов осуществляют ультразвуковым методом.
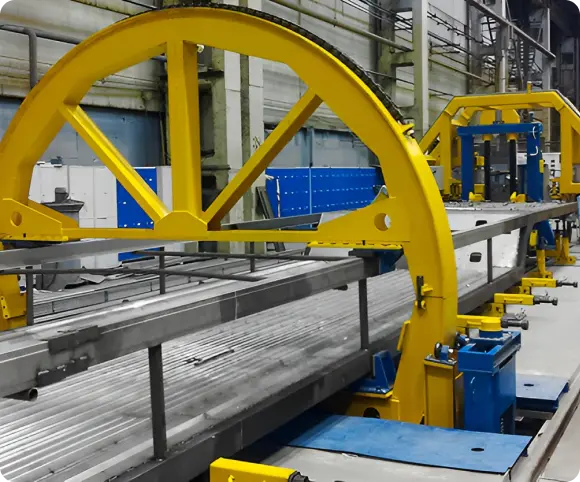
Сборка отправочного элемента конструкции
Сборка металлоконструкций является одной из самых ответственных операций. Сборка производится в кондукторах и на специальных сборочных стендах.
Сборка плоских ферм большой серийности производится в кондукторе, который устанавливается на сборочной плите с помощью универсальных сборочных приспособлений различного типа, каждый из которых решает свои задачи: задаёт положение стержня по высоте и в плане, задает положение фасонок, отверстий, фланцев.
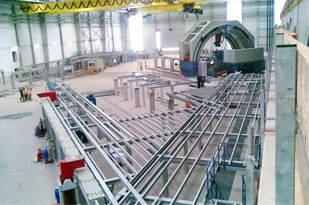
Комплектация и сборка
На сборочном участке осуществляется комплектация деталей будущих металлоконструкций в соответствии с проектной документацией (КМД), после чего осуществляется сборка изделий.
Сборка отправочных элементов металлоконструкций является одной из самых ответственных операций и производится в кондукторах и на специальных сборочных стендах. Сборка плоских ферм производится в кондукторе, который устанавливается на сборочной плите с помощью универсальных сборочных приспособлений различного типа, каждый из которых решает свои задачи: задаёт положение стержня по высоте и в плане, задает положение фасонок, отверстий, фланцев.
Согласованность производства и монтажа металлоконструкций обеспечивается контрольной сборкой, которую проводят на заводе для проверки качества монтажных соединений и правильности изготовления отдельных элементов. Ее производят в объёме 10% от общего количества изготавливаемых элементов.
Кроме того, осуществляется общая сборка сложных по условиям монтажа изделий: металлоконструкций, колонн массой свыше 20 т, подкрановых балок пролётом более 18 м, ферм пролётом свыше 36 м.
стоимости строительства
«Наше сотрудничество началось летом 2022 года, после того, как строительная компания «СК БИТЭКС» победила в тендере на выбор генерального подрядчика, и завершилось в апреле 2025 года успешным вводом объекта в эксплуатацию. Несмотря на отраслевую специфику и сложность проекта, БИТЭКС уверенно справился со своей работой и оставил исключительно положительные впечатления о сотрудничестве. Вот что хотелось бы особо отметить:
От своего имени со всей ответственностью рекомендую «СК БИТЭКС» как надежного, ответственно относящегося к обязательствам и готового идти навстречу партнера, который в состоянии обеспечить высокую культуру производства и которому можно доверять сложные строительные проекты любого масштаба. Всегда готов предоставить дополнительные рекомендации и подробности по запросу."
автомобильной электроники «ДИ ВАЙ ТЕХНОЛОДЖИС»